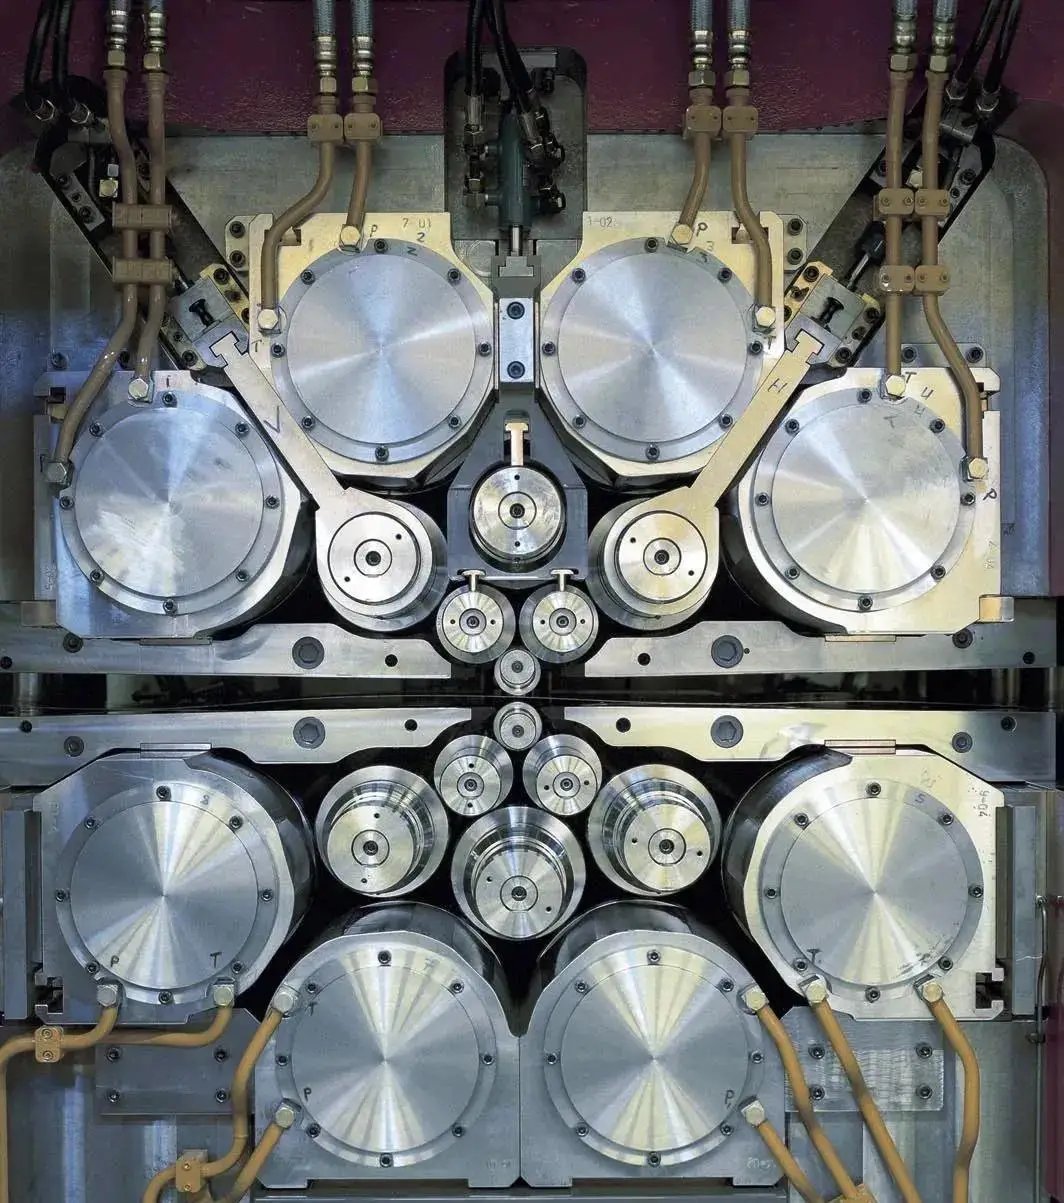
在森吉米尔(Sendzimir)二十辊、十二辊等多辊轧机中,工作辊背后是层层叠叠塔式支承的辊系:每根中间辊与背衬辊都由数套背衬轴承支撑,安装在固定的鞍座(saddle)孔内。
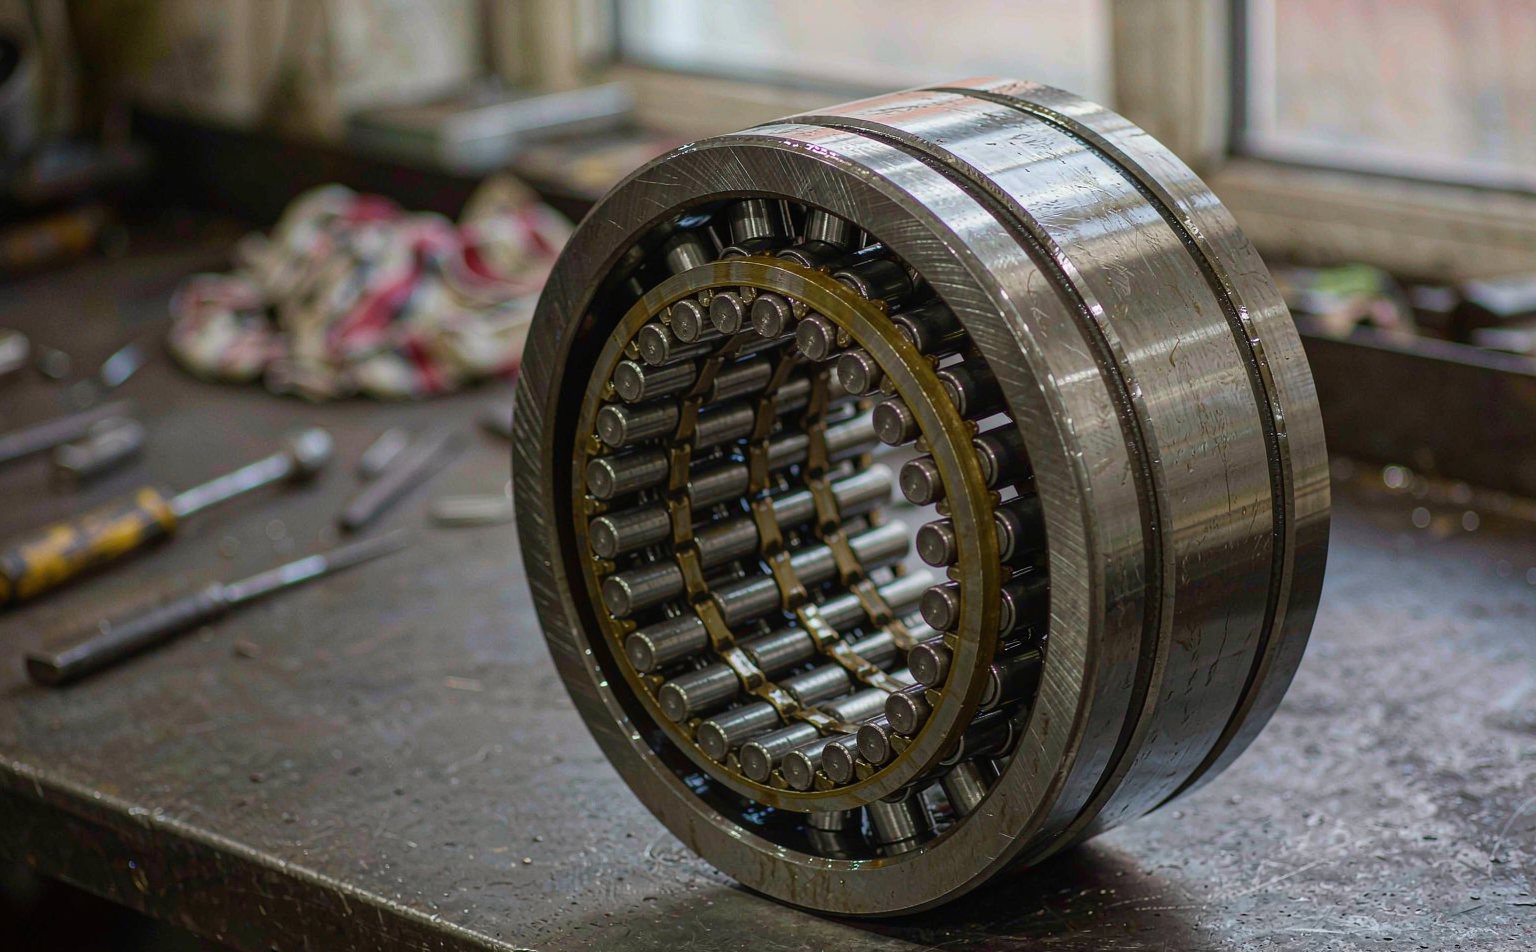
背衬轴承的本质是一套厚壁外圈的多列短圆柱滚子轴承——外圈外径直接构成背衬辊的辊面,与带钢隔着一层薄辊套接触。它同时承担三个角色:
正因如此,背衬轴承被称为多辊轧机上"以微米论生死"的部件:同一根背衬辊上任何一套轴承外径不一致、滚道有微小损伤,都会在板带上留下肉眼可见的印痕。
背衬轴承与普通圆柱滚子轴承的区别,全部藏在细节里。
外圈壁厚远大于常规轴承,以抵抗鞍座孔的高接触应力与蠕动磨损;滚子采用对数母线修形或凸度修形,消除高频脉动载荷下的边缘应力集中——这是延寿的第一道关口。
同一根背衬辊上通常安装 2–4 套背衬轴承。ZBZ 对每套成品逐件测量外径与跳动,按组配磨、成组供货,同组外径相互差控制在微米级,并随附分组实测值——到货即可成组装机,无需现场再选配。
滚子与滚道采用电渣重熔轴承钢,氧含量与夹杂物等级按高端标准控制;整体淬火 + 稳定化回火,尺寸稳定性满足高速轧制的温升工况,避免运转中途游隙漂移。
保持架结构、兜孔间隙与引导方式按实际转速谱校核,兼顾高速段防打滑与低速重载段防滚子倾斜;外圈与鞍座孔的配合公差按图样配作,从配合层面抑制外圈蠕动磨损。
背衬轴承没有"标准目录"——每一套都跟着轧机型号与鞍座图样走。以下为 ZBZ 常规制造能力范围。
| 项目 | ZBZ 制造能力 |
|---|---|
| 结构型式 | 多列短圆柱滚子,厚壁外圈;按轧机型号、鞍座图样或样件测绘制造 |
| 精度等级 | P5 常备,P4 可供货;旋转精度与外径公差按图样全项检测 |
| 滚子 | 电渣重熔钢,对数母线 / 凸度修形,表面超精加工 |
| 成组选配 | 同组外径相互差微米级,随附分组实测值,到货即装 |
| 游隙 | 按轧制力谱、转速谱与配合过盈量核算确定,随建议书给出 |
| 保持架 | 车制实体保持架,材质与兜孔间隙按转速谱选配 |
| 配合 | 外圈与鞍座孔按图配磨,控制蠕动;内圈与辊颈按图配合 |
| 润滑 | 兼容轧机乳化液 / 油气润滑系统,可按现有管路接口供货 |
| 技术文件 | 材质单、热处理报告、全项检测记录(EN 10204 3.1 表述) |
背衬轴承是多辊冷轧线上失效最集中的部位之一。ZBZ 的设计逻辑:从每一条失效路径反向倒推结构对策。
| 失效模式 | 典型根因 | ZBZ 对策 |
|---|---|---|
| 外圈蠕动磨损 | 外圈与鞍座孔配合失当,运转中外圈在孔内微动,磨损鞍座孔 | 外圈按鞍座孔实测尺寸配磨,配合公差逐台核对;必要时提供鞍座孔修复建议 |
| 滚道 / 滚子边缘剥落 | 高频脉动 + 辊系挠曲造成滚子端部边缘应力集中 | 滚子对数母线修形,接触应力沿母线均匀分布 |
| 打滑与滚道擦伤 | 低速大压下或加减速段滚子打滑,滚道出现擦伤性损伤 | 保持架与润滑按实际转速谱校核,兜孔间隙优化,降低拖曳阻力 |
| 板形印痕(振纹) | 同组轴承外径相互差过大、振动等级超标,辊缝不均 | 成组选配 + 振动等级出厂控制,同组实测值随货交付 |
| 早期疲劳剥落 | 材料夹杂物成为疲劳源 | 电渣重熔钢 + 稳定化热处理,夹杂物等级按高端标准控制 |
部分用户尝试用常规圆柱滚子轴承改制替代背衬轴承。这样真的省钱吗?
| 对比维度 | 普通圆柱滚子轴承改制 | ZBZ 背衬轴承 |
|---|---|---|
| 外圈强度 | 壁厚按通用设计,鞍座接触应力下偏薄 | 厚壁外圈,专为鞍座孔高接触应力设计 |
| 滚子母线 | 直母线或通用修形,边缘应力集中 | 对数母线 / 凸度修形,针对脉动载荷优化 |
| 成组一致性 | 零售散购,外径相互差不可控 | 成组配磨供货,同组相互差微米级 |
| 配合匹配 | 标准公差,难与磨损失圆的鞍座孔匹配 | 按鞍座孔实测值逐台配磨 |
| 实际代价 | 换上后寿命短、板形印痕频发,反复停机换辊换件 | 按轧机工况正向设计,一次装对,减少非计划停机 |
背衬轴承省下的钱,从来不是采购价——是它撑住的那条精度链,和少停的那几次机。
日本 KOYO(JTEKT)是全球多辊轧机背衬轴承的代表性国际品牌,产品以高精度多列圆柱滚子结构著称,长期服务各大冷轧不锈钢、硅钢产线。ZBZ 不否认进口件的技术地位——我们提供的是同一精度标准下,交付、服务与定制的另一张答卷。
| 对比维度 | 进口品牌(KOYO 等) | ZBZ 背衬轴承 |
|---|---|---|
| 精度标准 | P4 / P5,行业标杆,公差体系成熟 | 按同等精度等级与标准制造,全项检测记录随货交付,可送第三方复检 |
| 滚子修形与成组选配 | 修形与选配技术成熟,规格按其产品体系供货 | 同样的修形工艺与成组选配能力,且按您的鞍座图样逐件配作,不受目录限制 |
| 交付周期 | 海外工厂排产,常规型号亦需较长货期,特殊型号更久;一次事故停机可能等不起 | 国内排产,常规规格显著缩短;急件支持加急评估,可先供应急件再补正式件 |
| 定制能力 | 以标准产品体系为主,非目录规格定制门槛高、周期长 | 材料、热处理、游隙、保持架、润滑接口均可按图定制,改完再做寿命校核 |
| 现场服务 | 技术支持在海外,语言、时差与差旅成本高,跨国调度慢 | 工程师就在国内:72 小时内出方案,需要时直达现场参与安装、游隙调整与失效分析 |
| 停产型号 | 老旧轧机配套件停产或转产后,原厂不再供应 | 按图样或样件测绘复产,鞍座孔与安装习惯不变,老轧机继续转 |
| 沟通成本 | 经代理层层转达,图纸与技术条件反复转译 | 工程师直接对接,中文图纸零转译,变更当天确认 |
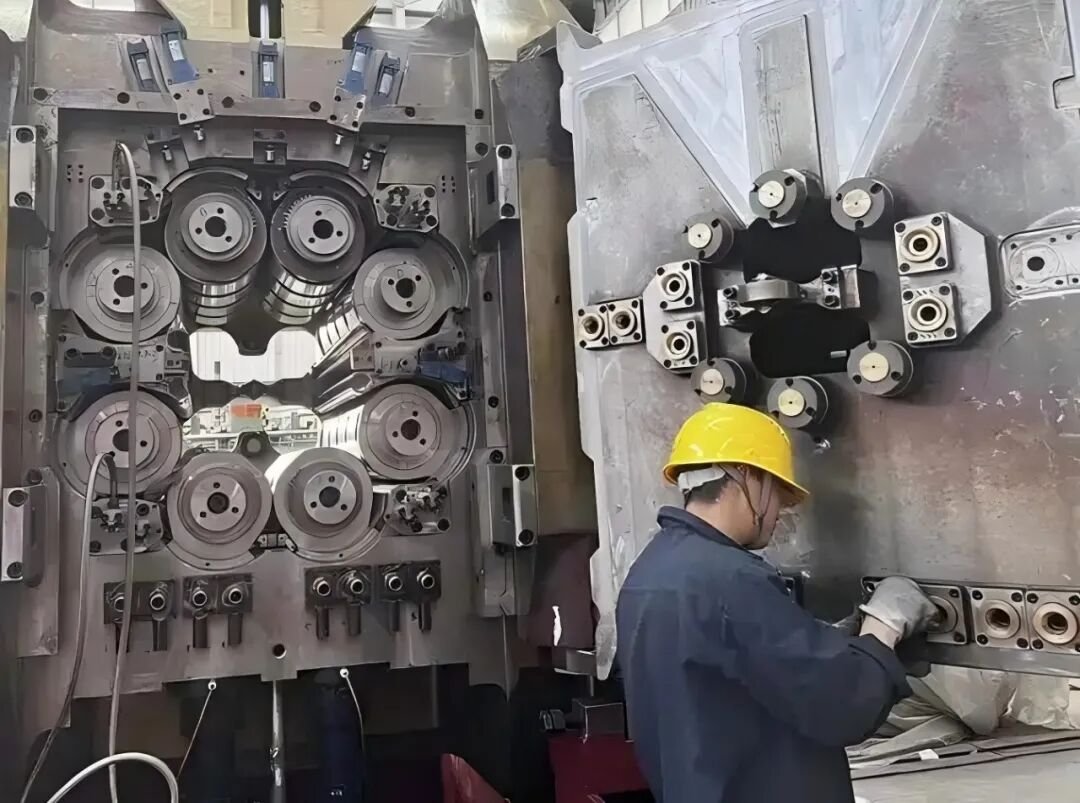
不锈钢、硅钢精密冷轧主力机型。塔辊系统 1–2–3–4 排布,背衬辊系轴承数量多、精度要求最高,是 ZBZ 背衬轴承的核心战场。
中宽带钢与特殊合金轧制。中间规格背衬轴承需求量大,成组选配与快速交付价值突出。
铜箔、铝箔及极薄带轧制。板形敏感性极高,对同组外径相互差与振动等级的要求近乎苛刻。
早期进口的森吉米尔轧机,原厂配套件停产或货期漫长。ZBZ 按样件测绘复产,老轧机不因一颗轴承而停转。
轧机大修窗口期短,整批背衬轴承需按同一工期到货。ZBZ 按大修计划整组排产、成组交验。
轧制规格变更(如转产更薄规格)后原背衬轴承寿命骤降。ZBZ 可按新工况重新核算游隙与修形量,做"为您的料定制的背衬轴承"。
在一台森吉米尔二十辊轧机里,轧制力从直径很小的工作辊出发,经塔辊系统逐级传递,最终全部由背衬轴承承担。轧什么料,决定了轴承受什么罪——而冷轧硅钢,正是其中最"磨轴承"的品种之一。
高牌号硅钢硅含量 2.5%–3.5%,硬度高、加工硬化快,同等规格下轧制力明显高于普碳钢。背衬轴承承受的载荷峰值与加减速冲击随之加大。
冷轧硅钢成品厚度普遍在 0.35mm 以下,取向硅钢薄至 0.20–0.27mm。厚度公差以微米计,辊缝的任何微小波动都会直接写进带钢厚度曲线。
铁损与磁感是硅钢的核心指标,厚度均匀性与板形直接影响后道退火、叠片与磁性能一致性。在硅钢线上,板形问题不是外观瑕疵,而是性能缺陷。
同组外径相互差必须压得更紧,否则载荷在塔辊上分配不均,局部早衰;滚子需要修形,避免高轧制力下的边缘应力集中;防蠕动结构要经得起频繁加减速;振动等级直接决定薄带表面是否出现振纹。
按您的轧机型号、料种与压下制度核算游隙与修形量,成组选配交付;提供 P5/P4 精度等级、低振动规格可选;支持来样测绘复产。让硅钢线上的背衬轴承,按硅钢的工况来造。
收到轧机型号、鞍座图样与工况参数后 72 小时内,出具含精度等级、配合公差、游隙与润滑方案的选型建议书。
无图样?寄一件旧轴承给我们,免费测绘出图;图纸双向确认后再投产,杜绝"按想象造"。
逐件全项检测,同组实测值随货交付;材质单、热处理报告与检测记录(EN 10204 3.1 表述)一并提供。
需要时工程师直达现场参与安装与游隙调整;装机后跟踪使用效果,失效件免费做失效分析并出具改进报告。
非计划停机等不起?说明停机时间与工位,我们评估先供应急件、后续补正式件的分级交付方案。
能。旧件寄到瓦房店,我们免费测绘出图,双方确认后投产。测绘件与按图制造件执行同一精度标准。
逐件全项检测并随货出具实测记录,关键项可安排您或第三方到厂见证检测,也接受到货后送第三方计量机构复检。
可以,前提是外径分组一致。我们将新件按您在用件的实测值归组配磨,确保同组相互差满足要求——需要您提供在用件的外径实测值或一并寄样。
按根订货是惯例(一根背衬辊 2–4 套),单套试单也接受——我们鼓励先用一套对比验证寿命与板形效果。
先做排查:印痕可能来自辊套、工作辊或装配游隙。您提供现象与参数,ZBZ 工程师参与分析;确属轴承原因的,失效件寄回免费做失效分析并出具改进报告。
常规规格按排产计划供货;急单提供加急评估——先供应急件保生产,正式件随后补齐。具体以选型确认时书面承诺为准。